V zubných laboratóriách a na klinikách v-domácich výrobných priestoroch sa opakovane objavuje známa frustrácia: digitálny dizajn vyzerá perfektne, no vytlačená dočasná korunka má neúplné okraje, okluzálne detaily sú rozmazané, chirurgické vodidlá sa na okrajoch krútia a ortodontické nástavce sa odchyľujú od zamýšľaných rozmerov. Dokonca aj po opakovaných úpravách parametrov zostávajú klinické štandardy nepolapiteľné.
Dosiahnutie skutočnej mikrónovej{0}}replikácie pomocou 3D tlače zo dentálnej živice nie je nikdy jediným-variabilným problémom. Presnosť je obmedzená viacerými vzájomne sa ovplyvňujúcimi faktormi. Tento článok systematicky rozoberá hlavné limitujúce faktory a mapuje ich na skutočné klinické a laboratórne scenáre.
01|Vlastnosti materiálu živice: Primárny zdroj chýb
Fyzikálno-chemické správanie samotnej živice je jediným najväčším prispievateľom k rozmerovej chybe a nemožno ho úplne eliminovať.
Polymerizačné zmršťovanie: Počas UV vytvrdzovania sa molekulové reťazce napínajú a objem sa zmenšuje. Toto je hlavná príčina poddimenzovaných koruniek, dovnútra-zmršťujúcich sa vodiacich líšt a deformácie modelu.
Zhoda expozície: Rôzne živice majú rôzne kritické prahové hodnoty expozície. Pri nadmernom vytvrdzovaní dochádza k opuchu hrán a zaobleným ramenám; pri-vytvrdnutí sa získajú poddimenzované mäkké časti, ktoré sa po tlači ďalej deformujú.
Viskozita a prietok: Vysoko{0}}viskózne živice majú problém vyplniť jemné časti, ako sú ramená a interproximálne drážky, čo vedie k neúplným okrajom. Živice s nízkou{2}}viskózou majú tendenciu pretekať a vytvárať príliš veľké obrysy.
Citlivosť na vlhkosť a teplo: Živice absorbujú vodu a reagujú na zmeny teploty. Vlhkosť prostredia alebo kolísanie teploty po tlači môže spôsobiť sekundárnu deformáciu, ktorá zničí dlhodobú-rozmerovú stabilitu.
02|Hardvérové obmedzenia: Nastavenie absolútnej hornej hranice
Žiadne ladenie parametrov nedokáže prekonať nedostatky v samotnej tlačiarni. Hardvér definuje teoretický strop dosiahnuteľnej presnosti.
rozlíšenie XY: Určené veľkosťou pixelov DLP alebo priemerom laserového bodu SLA. Väčšie pixely alebo škvrny rozmazávajú jemné morfologické-okraje zubov, ramená a povrchová štruktúra strácajú jas.
Rozlíšenie osi Z: Riadené hrúbkou vrstvy. Zubné aplikácie bežne používajú 25–50 μm vrstvy. Hrubšie vrstvy vytvárajú výraznejšie schodisko{4}}na oklúznych a proximálnych povrchoch, čo priamo ovplyvňuje prispôsobenie.
Dlhodobý{0}}hardvérový posun: Intenzita svetelného-zdroja klesá, šošovky sa deformujú a osvetlenie sa stáva nerovnomerným, čo spôsobuje progresívny posun veľkosti a stratu symetrie.
Stabilita platformy: Vibrácie osi Z alebo nepresné umiestnenie spôsobujú posuny vrstiev, deformáciu a slabú priľnavosť medzi vrstvami.
03|Parametre procesu: Najkontrolovateľnejšia a zároveň najčastejšie nesprávne spravovaná premenná
Po opravení hardvéru a materiálu sa parametre procesu stanú dominantným ľudským -kontrolovaným faktorom.
Nastavenia expozície: Nadmerná expozícia spôsobuje nadmernú-polymerizáciu a opuch; nedostatočná expozícia zanecháva časť nevytvrdenú, poddimenzovanú a náchylnú na neskoršiu deformáciu.
Rýchlosť zdvihu: Nadmerná rýchlosť zdvíhania plošiny vytvára vysoké separačné sily, ktoré ťahajú stále{0}}mäkké vrstvy a spôsobujú deformáciu, ochabnutie alebo stratu detailov.
Stratégia podpory: Príliš málo podpier umožňuje zrútenie konštrukcie; príliš veľa zanecháva povrchové jazvy, ktoré si vyžadujú agresívne následné{0}}spracovanie a ničia okrajovú presnosť.
04|Orientácia stavby: Prehliadaný determinant kvality povrchu
Orientácia sa často podceňuje, no má veľký vplyv na distribúciu-čiar vrstiev a štrukturálne napätie.
Optimálny prístup: Vertikálna alebo nízky{0}uhol orientácie vytvára rovnomerné čiary vrstiev a minimálne vertikálne skreslenie, čo najlepšie zachováva geometriu ramena a oklúzie.
Nadmerný sklon: Zosilňuje krokovanie po schodoch v osi Z-, čo vedie k nerovným oklúznym povrchom a drsným proximálnym kontaktom, ktoré ohrozujú oklúziu a pohodlie.
Horizontálna orientácia: Všeobecne kontraindikované pri dentálnej tlači. Veľké povrchové plochy vytvárajú výrazné línie vrstiev, nerovnomerné rozloženie napätia a vysoké riziko deformácie alebo kolapsu.
05|Spracovanie-príspevku: Silent Accuracy Killer
K podstatnej časti konečnej straty rozmerov dochádza po tom, čo výtlačok opustil zostavovaciu platformu.
Upratovanie: Nedostatočné čistenie alkoholom zanecháva zvyšky nevytvrdenej živice, vďaka čomu sú časti príliš veľké a lepkavé. Prílišné alebo agresívne čistenie obrusuje jemné prvky a poškodzuje okraje.
Sekundárne vytvrdzovanie: Nerovnomerné osvetlenie alebo nadmerná teplota vo vnútri vytvrdzovacej jednotky spúšťa ďalšie polymerizačné zmršťovanie a celkové skreslenie.
Ručné dokončovanie: Nerovnomerný tlak alebo nadmerné{0}}leštenie odstraňuje kritickú geometriu-ramien, okrajov a okluzívnych vysokých bodov-, čím ničí presnosť, ktorú mala tlačiareň poskytovať.
06|Upstream dáta a environmentálne faktory: Inherentné a externé zdroje chýb
Konečná presnosť je obmedzená už pred vystavením prvej vrstvy.
Kvalita zdrojových údajov: Nepresnosť skenera, pohybové artefakty, šum alebo neúplné zachytenie v kombinácii so suboptimálnou definíciou okrajov CAD alebo nadmernou okluzívnou vôľou vytvárajú nezvratnú chybu na začiatku, ktorú nedokáže opraviť žiadna tlačiareň.
Podmienky prostredia: Kolísanie teploty spôsobuje tepelnú expanziu alebo kontrakciu stroja aj živice. Zvýšená vlhkosť umožňuje živici absorbovať vlhkosť pred alebo počas tlače, čo vedie k rozmerovému posunu a zníženiu stability.
Zhrnutie
Rozmerová chyba pri 3D tlači zo dentálnej živice je kumulatívnym výsledkom správania sa materiálu, limitov hardvéru, parametrov procesu, orientácie zostavy, techniky následného{1}}spracovania a kvality údajov a prostredia.
Polymerizačné zmršťovanie je neodmysliteľným primárnym zdrojom chýb.
Parametre procesu a návrh podpory sú hlavnými zdrojmi každodennej{0}}premenlivosti{1}.
Hardvér nastavuje strop absolútnej presnosti.
Orientácia určuje{0}}viditeľnosť čiar vrstvy a štrukturálne napätie.
Ne-štandardizované následné{1}}spracovanie priamo narúša konečnú presnosť.
Problémy so skenerom, dizajnom a prostredím spôsobujú nezvratnú chybu spustenia.
Stabilná, klinicky prijateľná presnosť si vyžaduje úplnú{0}} štandardizáciu procesu. Úpravou jedného parametra izolovane sa nevyrieši deformácia, posun veľkosti ani okrajové rozdiely.
Kontrola kontrolovateľných faktorov začína správnym otvoreným pracovným postupom
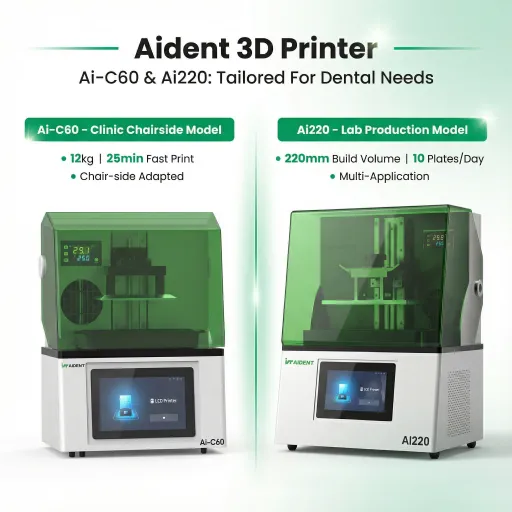
Vysoko{0}}presné otvorené intraorálne skenery, ktoré poskytujú čisté a nízkošumové STL/PLY údaje STL/PLY minimalizujú chyby pred vstupom. Účelové-dentálne 3D tlačiarne so stabilnými zdrojmi svetla, presným ovládaním osi Z-a overenými zubnými živicami znižujú variabilitu hardvéru a materiálu. Skener Aident AI-30 a stoličková 3D tlačiareň Ai{11}}C60 sú navrhnuté presne pre tento riadený výstup{12}}otvorených{13}} súborov, konzistentnú kvalitu vrstiev a zjednodušené odporúčania pre následné spracovanie, ktoré pomáhajú klinikám a laboratóriám udržiavať presnosť v rámci klinických tolerancií pre modely, chirurgické návody, provizóriá a súvisiace aplikácie.
Prezrite si odporúčané parametre tlače, overené pracovné postupy živice a dokončite otvorenú sekciu Skenovanie → Dizajn → Tlačové riešenia naaident3d.com. Obráťte sa na tím pre praktické rady na zníženie najbežnejších strát presnosti v každodennej výrobe.